Page cover
For the complete documentation index, see llms.txt. This page is also available as Markdown.

Sensores de filamento

Guía completa y actualizada de sensores de filamento para Klipper - instalación, configuración y troubleshooting

Una impresión de 12 horas que se queda sin filamento a mitad de camino es frustrante y costosa. Un sensor de filamento pausa automáticamente la impresión cuando detecta falta de filamento o problemas de flujo, permitiéndote cambiar material sin perder la pieza.

El sensor vigila el filamento continuamente: detecta si no hay material, pausa de forma limpia, te avisa para cambiar, y reanuda exactamente donde se quedó.

¿No sabes cuál sensor elegir? Mira la tabla de abajo y busca tu rango de presupuesto, o ve directamente a la sección ¿Cuál elijo?.


📊 Comparativa Rápida de Sensores

Sensor
Tipo
Detección
Costo
Precisión
Mantenimiento
Comprar

Pulsador/Óptico

Switch

Ausencia

5-15€

Baja

Ninguno

Dyze Orthus

Movimiento

Ausencia + Atascos

80€+

Muy Alta

Bajo

BTT SFS v2.0

Hybrid

Ausencia + Movimiento

25-35€

Alta

Bajo

BTT SFS v1.0

Movimiento

Ausencia + Movimiento

15-25€

Media

Rodamientos

Orbiter Sensor

Integrado

Ausencia + Botones

30€*

Alta

Bajo

Genérico Motion

Movimiento

Ausencia

10-20€

Baja-Media

Bajo

Nota sobre Orbiter: El precio de 30€ es SOLO el sensor. El extrusor Orbiter completo cuesta 80-100€, pero ya incluye el sensor integrado.

Links de AliExpress: Son búsquedas con nuestro ID de afiliado. Los enlaces de HTA3D llevan directamente al producto. Cambia modelo/marca dentro de AliExpress si prefieres otro proveedor.


¿Cuál elijo?

Sensor óptico/pulsador genérico.

Funciona. No detecta atascos, solo si hay o no hay filamento — pero para la mayoría de usuarios domésticos es suficiente. Si lo rompes, compras otro por 5€.

→ Lee la sección Pulsador/Óptico más abajo.

BTT SFS v2.0, sin dudar.

Detecta ausencia Y atascos, sin rodamientos, sin mantenimiento. La mejor relación calidad-precio del mercado ahora mismo.

→ Lee la sección BTT SFS v2.0 más abajo.

Dyze Orthus, si imprimes 24/7 o en granja.

Encoder óptico de precisión, sin partes móviles, calibración muy fina. Para uso profesional donde no te puedes permitir un fallo.

→ Lee la sección Dyze Orthus más abajo.

Usa el sensor integrado, no compres nada más.

Si ya tienes un extrusor Orbiter, el sensor viene incluido y está optimizado para esa plataforma.

→ Lee la sección Orbiter más abajo.


Configuración por Sensor

Sensores básicos que detectan si hay filamento o no. No miden movimiento ni detectan atascos — solo presencia/ausencia. Para la mayoría de usuarios de impresión doméstica es más que suficiente.

Hay dos variantes:

  • Mecánico (pulsador): una palanca que el filamento presiona al pasar

  • Óptico: un LED + fotoreceptor que detecta si el filamento corta el haz

Son funcionalmente idénticos. El óptico aguanta mejor en máquinas con mucha vibración.
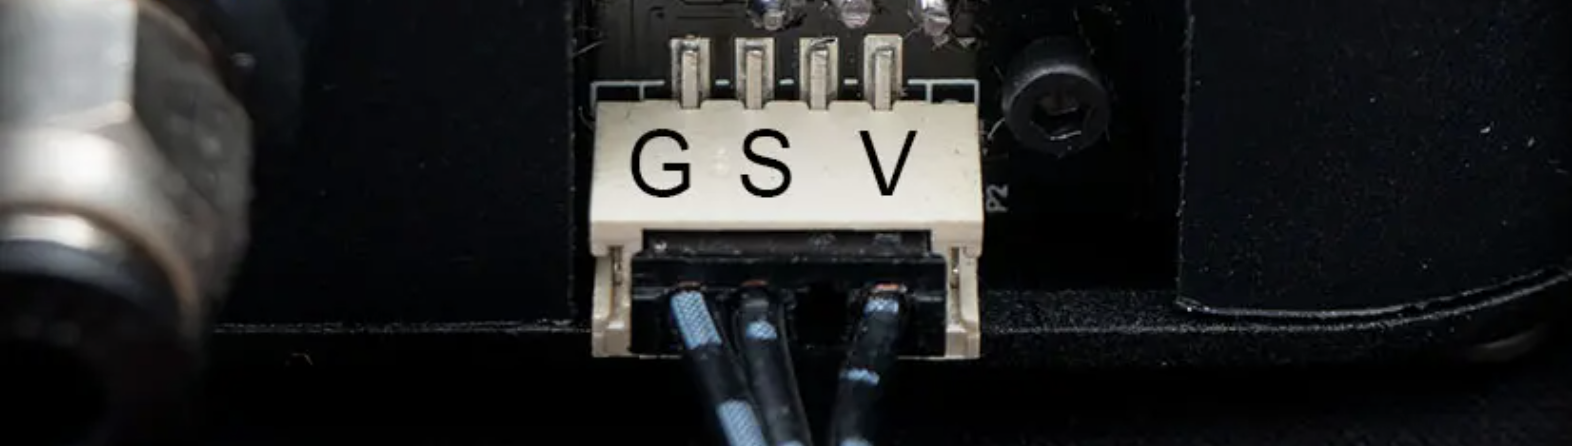
Sensor de pulsador típico - 3 cables (V, S, GND)

Instalación Física

1

Elige la ubicación

  • Bowden: coloca el sensor antes del tubo (entre extrusor y entrada del tubo Bowden)

  • Direct Drive: monta entre el bloque del extrusor y la entrada de filamento — necesitas unos ~40×30mm de espacio libre

2

Conecta los 3 cables

Cable
Destino

GND

GND mainboard

V

5V (o 3.3V — consulta la especificación de tu sensor)

SEÑAL

Pin endstop libre (PA4, etc.)

3

Verifica mecánicamente

Pasa filamento manualmente y comprueba que presiona la palanca o corta el haz. Si no hay reacción física, la configuración no servirá de nada.

Configuración en Klipper

Parámetros clave:

Parámetro
Qué hace

switch_pin

Pin donde va la señal del sensor

pause_on_runout

True = pausa automática al detectar problema

event_delay

Espera (segundos) antes de reaccionar — sube este valor si hay falsos positivos

pause_delay

Espera antes de ejecutar el runout_gcode

Pros y Contras

✅ Lo bueno

  • Muy barato (5-15€) — compra varios de reserva

  • Sin mantenimiento

  • Compatible con cualquier mainboard

  • Fácil de diagnosticar: funciona o no funciona

❌ Lo malo

  • No detecta atascos

  • No detecta flujo lento

  • Falsos positivos si el Bowden es muy largo

  • Requiere que el filamento presione físicamente bien

Troubleshooting

Sensor no detecta cambios
  1. Invierte la lógica del pin: cambia switch_pin: PA4 por switch_pin: !PA4

  2. Comprueba la conexión física (¿el cable SEÑAL está en el pin correcto?)

  3. Verifica que el filamento presiona completamente la palanca

Falsos positivos frecuentes
  1. Sube event_delay a 5-10 segundos

  2. Asegúrate de que el bracket no vibra durante la impresión

  3. Monta el sensor en un soporte más rígido

Se activa pero no pausa la impresión
  1. Verifica que [pause_resume] está definido en tu printer.cfg

  2. Comprueba que la macro M600 existe

Test Final

1

Test estático

Fluidd/Mainsail → Miscellaneous → Filament Sensors. Presiona y retira filamento manualmente. ¿El estado cambia? → Sensor OK ✅

2

Test en impresión real

Inicia una impresión. A los 20-30 minutos, extrae el filamento manualmente. ¿La máquina pausa en menos de 3 segundos? → Configuración correcta ✅

Sensor profesional de movimiento. Encoder óptico que detecta cada 0.5mm de desplazamiento, sin partes móviles, sin mantenimiento. La opción para granjas de impresión o producción 24/7.

Lo que lo diferencia de los demás:

  • Detecta atascos antes de que arruinen la pieza

  • Sensibilidad ajustable por tipo de filamento

  • "Instala y olvídate durante años"

Dyze Orthus - Sensor profesional de movimiento

Tabla de Calibración

El parámetro detection_length depende del diámetro del filamento, la posición del selector y la sensibilidad que quieras.
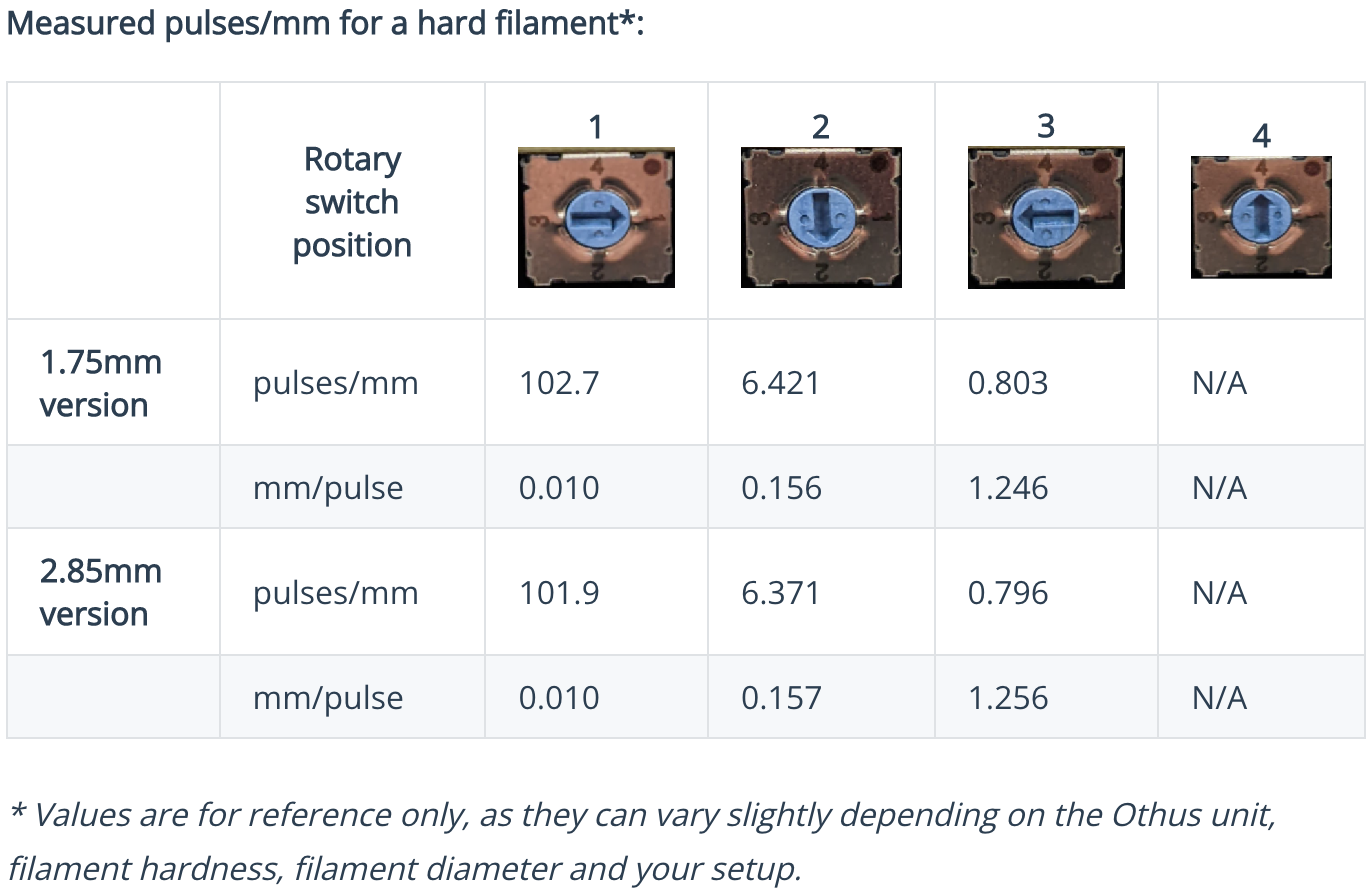
Tabla oficial Dyze - valores de detection_length según configuración

Regla práctica: Usa el valor de la tabla + 2-3mm para reducir falsos positivos durante los primeros días. Afinas después.

Instalación Física

1

Ubica el sensor

Después del drive del extrusor, con el filamento perpendicular al sensor. Espacio necesario: 40×20×30mm. No aprietes demasiado — es un sensor óptico delicado.

2

Conecta los 3 cables

Cable
Color
Destino

GND

Negro

GND mainboard

5V

Rojo

5V mainboard

Señal

Blanco/Verde

Pin endstop libre

3

Verifica el LED

Debe estar en verde fijo tras conectar. Si está rojo o apagado, hay un problema de alimentación — no sigas hasta resolverlo.

Configuración en Klipper

Indicadores LED

LED
Significado

🟢 Verde fijo

Alimentado y listo

🟢 Verde parpadeante

Filamento en movimiento (detección activa)

🔴 Rojo

Sin alimentación o error

Calibración Paso a Paso

1

Confirma el LED verde

Sin LED verde no tiene sentido continuar. Si está rojo, revisa la alimentación y el cableado antes de tocar nada en Klipper.

2

Test manual de movimiento

Mueve filamento 10mm hacia adelante. El LED debe parpadear. Si no parpadea, el problema está en el pin de señal en la configuración.

3

Ajusta detection_length

  • Muchos falsos positivos → sube el valor (+2mm cada vez)

  • No detecta nunca → baja el valor (-2mm) o revisa el cableado

  • Objetivo: que detecte al mover entre 5 y 10mm

4

Test en impresión real

Inicia impresión. A los 5 minutos, extrae el filamento manualmente. ¿Pausa en menos de 2 segundos? ✅. ¿Tarda más o no pausa? → Sube detection_length 2mm y repite.

Pros y Contras

✅ Lo bueno

  • Ultra-preciso (cada 0.5mm)

  • Sin partes móviles

  • Sin mantenimiento

  • Compatible con cualquier filamento

❌ Lo malo

  • Precio elevado (80€+)

  • Requiere calibración inicial

  • Sobredimensionado para uso doméstico

El sensor más recomendado para uso general. Combina dos sensores en uno: un switch que detecta si hay filamento, y un encoder que detecta si está fluyendo. Si uno falla, el otro te cubre.

Sin rodamientos, sin mantenimiento, precio razonable. Si no sabes qué sensor comprar, compra este.

BTT SFS v2.0 - Compacto y versátil

Instalación Física

1

Ubica el sensor

Después del drive del extrusor, con el filamento fluyendo perpendicularmente. Dimensiones: 45×25×25mm. No aprietes demasiado los tornillos.

2

Conecta los cables (4-6 según modelo)

Cable
Destino

GND

GND mainboard

5V

5V mainboard

SWITCH_PIN

Pin endstop (PA4, etc.)

ENCODER_PIN

Otro pin endstop disponible (PA5, etc.)

Truco: Si puedes, usa un bracket de hot-swap. Facilita el reemplazo sin desmontar todo el extrusor.

Configuración (Dual Sensor)

Parámetros críticos:

  • detection_length: 2.88mm = mínimo físico del sensor. Si hay falsos positivos, sube de 1 en 1mm (hasta ~5mm como máximo).

  • pause_on_runout: False = la pausa la gestiona la macro FILAMENT_CHECK.

  • Pull-up ^ obligatorio en AMBAS señales (switch y encoder) según el manual oficial de BTT. Sin ^ no hay detección. Excepción: si tu placa ya lleva pull-up físico en ese pin (pasa en algunas Creality), puede funcionar sin él — ver "Pull-up e inversión según tu placa" en Troubleshooting Avanzado.

  • LEDs del v2.0: el sensor lleva indicadores que distinguen atasco (encoder) de runout (switch). Si ningún LED reacciona al pasar filamento, el problema es alimentación o cableado, no de Klipper.

Macros de Control

Integración en el Laminador

Añade esto al G-code de inicio en Cura, PrusaSlicer o el que uses:

v2.0 vs v1.0

v2.0 — esta versión

  • Sin rodamientos

  • Sin mantenimiento

  • Más compacto

  • 25-35€

  • ✅ Cómprala

v1.0 — versión anterior

  • Con rodamientos (lubricar cada 6 meses)

  • Más grande

  • 15-25€

  • Solo si el presupuesto es muy ajustado

Troubleshooting

Ambos sensores reportan false sin razón
  1. Verifica que llegan 5V al sensor (mide con multímetro si es necesario)

  2. Comprueba el cableado GPIO pin a pin

  3. Ejecuta FIRMWARE_RESTART

Solo el switch funciona, el encoder no
  1. Verifica que el filamento pasa correctamente por el canal del encoder

  2. Sube detection_length a 5mm

  3. Comprueba que no hay suciedad o pelos dentro del encoder

Falsos positivos continuos
  1. Sube event_delay a 5 segundos

  2. Revisa que el filamento está bien alineado en el sensor

  3. Comprueba que el soporte está rígido y no vibra

Test Final

1

Test de switches

Fluidd/Mainsail → Miscellaneous → Filament Sensors. Presiona y retira filamento. ¿Cambian SFS_switch y SFS_encoder? ✅

2

Test del encoder (motion)

Sigue el test unificado de la sección "Cómo testear un motion sensor" en Troubleshooting Avanzado (verificar ENABLED → QUERY → extruir 50mm lento → QUERY). Si no cambia, revisa el cableado del encoder específicamente.

3

Test en impresión

Inicia impresión. A los 20 minutos, extrae filamento manualmente. ¿Pausa en menos de 3 segundos? ✅. Si no pausa, verifica que SFS_ENABLE está en tu START_PRINT.

La versión anterior del SFS. Mismo principio que el v2.0 pero con rodamientos que necesitan lubricación periódica. Si puedes, coge el v2.0 — por 10€ más te ahorras el mantenimiento.
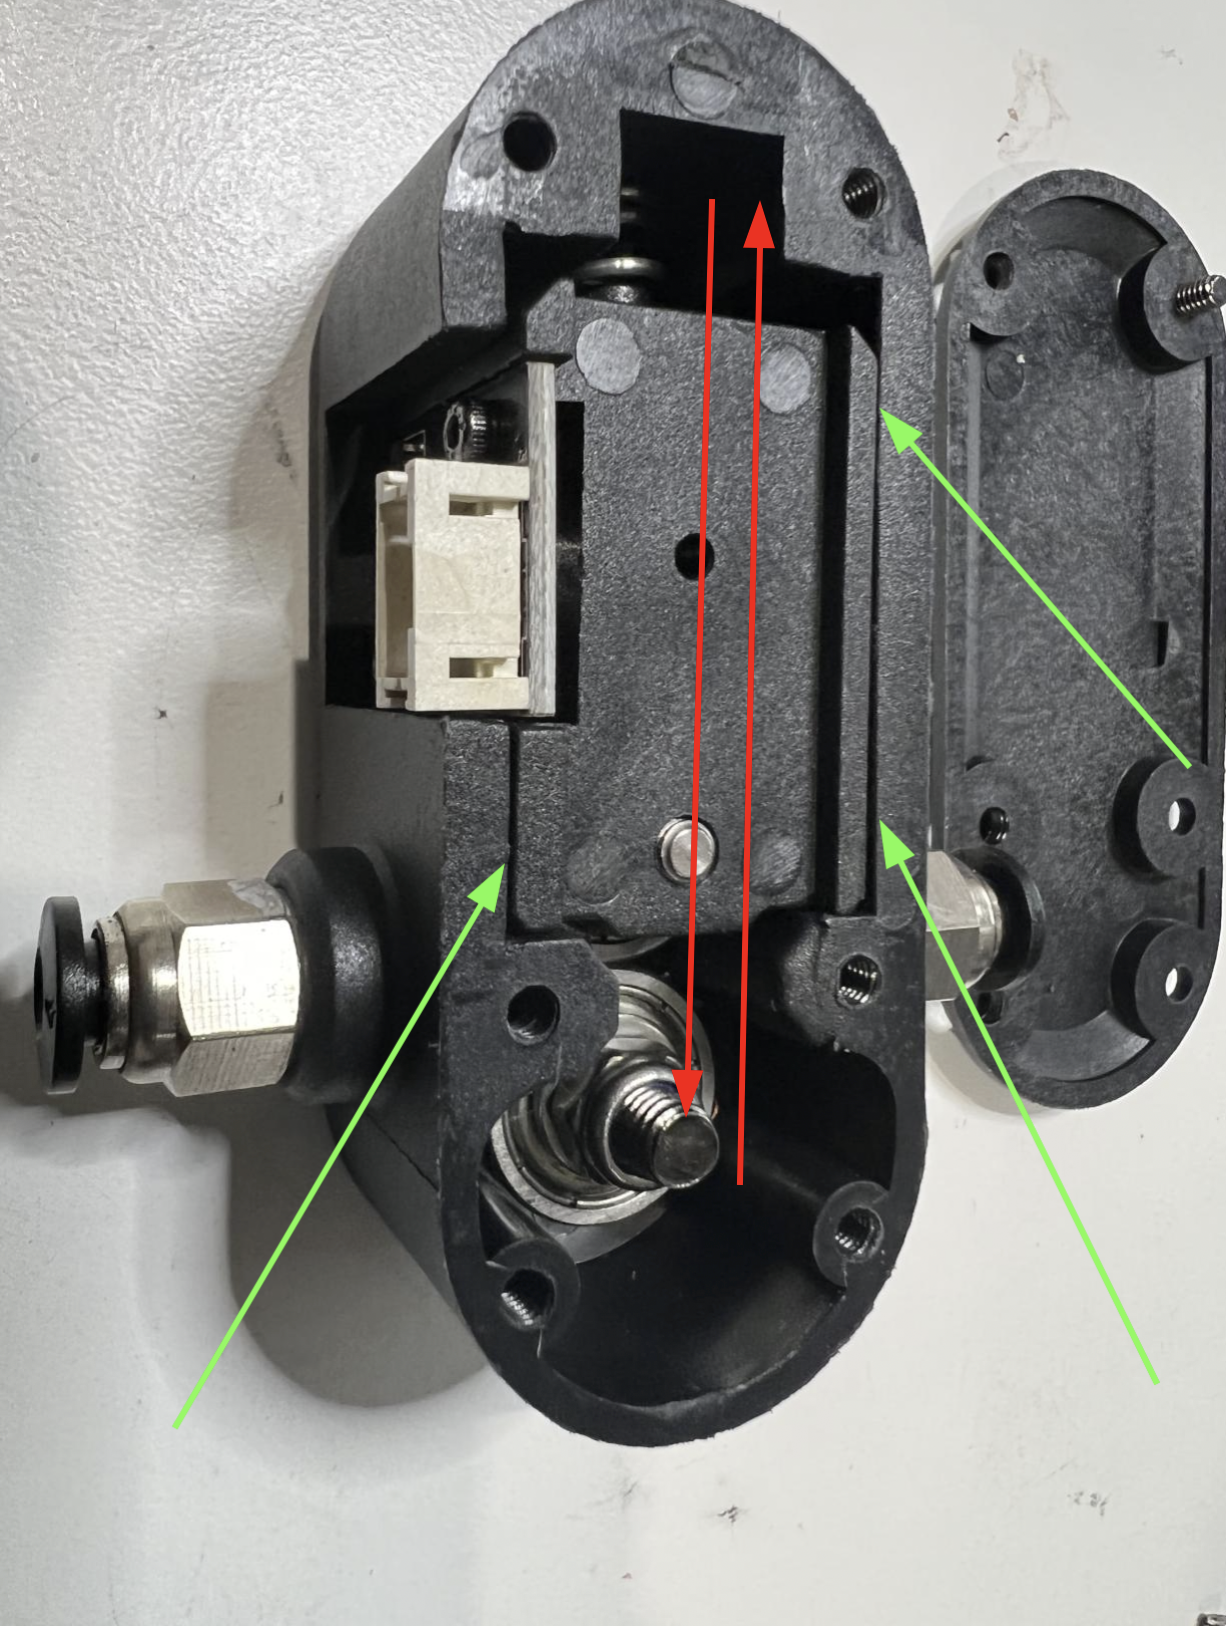
BTT SFS v1.0 - Con rodamientos (requiere lubricado)

Instalación Física

1

Ubica el sensor

Después del drive del extrusor. Dimensiones: ~50×30×30mm (más grande que el v2.0). No aprietes demasiado los tornillos sobre los rodamientos.

2

Conecta los 3 cables

Cable
Destino

GND

GND mainboard

5V

5V mainboard

SEÑAL

Pin endstop con pull-up (^PA9)

3

Ten aceite a mano

El v1.0 necesita lubricación cada 3-6 meses. Anota la fecha de instalación para no olvidarlo.

Configuración

Diferencias clave respecto al v2.0:

  • detection_length: 7mm (vs 2.88mm en v2.0 — los rodamientos necesitan más margen)

  • switch_pin: ^PA9 — el ^ activa pull-up, es imprescindible

    • Sin ^: el sensor nunca detecta nada

    • Si aun así no funciona: prueba sin ^ (algunos modelos lo tienen incorporado) o el resto de la matriz (!, ^!, ~) — ver "Pull-up e inversión según tu placa" en Troubleshooting Avanzado

Mantenimiento de Rodamientos

1

Cada 3-6 meses

Extrae el cartucho del sensor, aplica 1-2 gotas de aceite ligero (aceite de máquina de coser o 3-en-1), gira manualmente 10-20 veces, y vuelve a instalar.

2

Señales de que toca mantenimiento antes de plazo

  • El sensor "pega" o se mueve con resistencia

  • Detección inconsistente (a veces detecta, a veces no)

  • Ruido anormal al pasar filamento

Si ves alguna de estas señales, lubrica aunque no hayan pasado 6 meses.

Macros

Pros y Contras

✅ Lo bueno

  • Más barato que el v2.0 (15-25€)

  • Misma capacidad de detección de atascos

  • Fácil de encontrar

❌ Lo malo

  • Rodamientos requieren lubricación periódica

  • Más grande y aparatoso

  • El pull-up ^ es un punto de fallo frecuente si lo olvidas

Test Final

1

Verifica el pull-up

En Fluidd/Mainsail el estado debe cambiar al mover filamento. Si siempre está "disconnected" o "false", prueba la matriz de la sección "Pull-up e inversión según tu placa" en Troubleshooting Avanzado (pin → !pin → ^pin → ^!pin).

2

Test manual

Sigue el test unificado de la sección "Cómo testear un motion sensor" en Troubleshooting Avanzado (verificar ENABLED → QUERY → extruir 50mm lento → QUERY).

3

Test en impresión

Inicia impresión. Extrae filamento manualmente. ¿Pausa en menos de 3 segundos? ✅. Si no: sube detection_length a 8-10mm y repite.

4

Planifica el mantenimiento

Anota la fecha de hoy en el calendario. En 6 meses, lubrica los rodamientos. Es el único mantenimiento que necesita este sensor.

Sensor integrado en los extrusores Orbiter v1, v1.5 y v2. Si ya tienes uno, el sensor viene incluido — solo hace falta cablearlo y configurarlo.

Tiene dos ventajas únicas respecto a otros sensores: botones físicos para carga/descarga de emergencia y un LED de estado visible en todo momento.
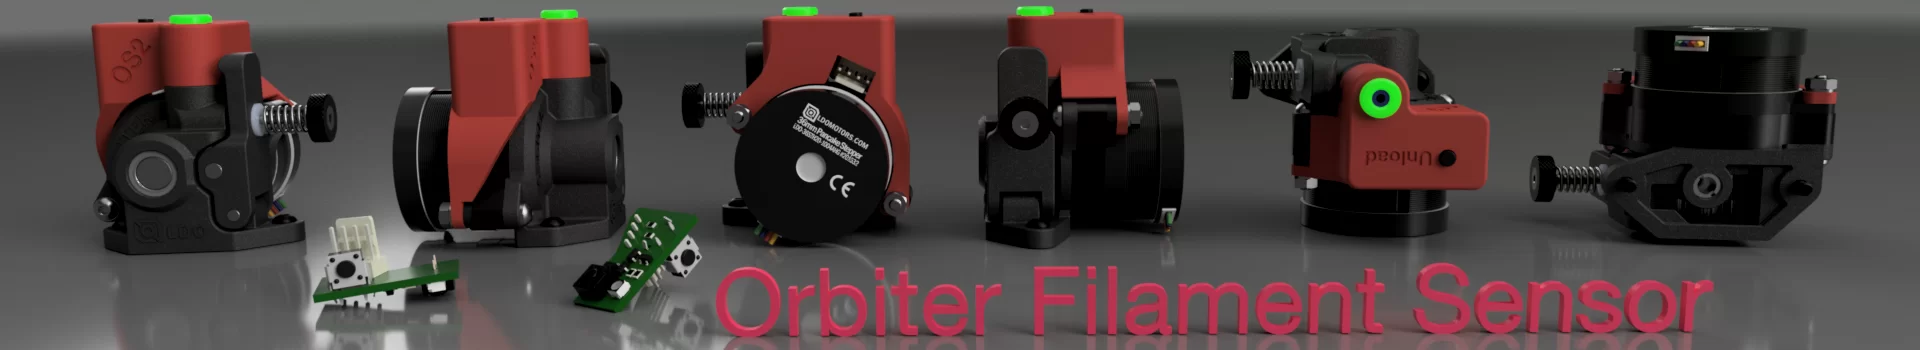
Orbiter con sensor integrado - LED indicador de estado

LED Indicador

Color
Significado

🟢 Verde

Filamento cargado, listo para imprimir

🟠 Naranja

Botón de descarga presionado

🔴 Rojo

Sin filamento detectado

Cableado (4 cables)

Cable
Color
Destino

GND

🔵 Azul

GND mainboard

Alimentación

🔴 Rojo

3.3V (o 5V con adaptación)

Señal filamento

🟢 Verde

Puerto servo o endstop

Botón descarga

🟡 Amarillo

Otro pin endstop

Pines de ejemplo para Octopus:

Función
Puerto
Pin

GND (Azul)

Servo GND

—

3.3V/5V (Rojo)

Servo 5V

—

Sensor (Verde)

Servo señal

PA2

Botón (Amarillo)

Endstop señal

PA0

Instalación

1

Descarga la configuración oficial

2

Edita OrbiterSensor.cfg con tus pines

3

Añade a printer.cfg

Macros Incluidas en OrbiterSensor.cfg

El archivo ya incluye todo lo necesario:

  • LOAD_FILAMENT — carga automática al insertar filamento

  • UNLOAD_FILAMENT — descarga automática al pulsar el botón

  • Los botones físicos ejecutan estas macros directamente, sin pasar por la interfaz web

Macros Adicionales (Opcionales)

Pros y Contras

✅ Lo bueno

  • Integrado = menos cables que gestionar

  • Botones físicos = no necesitas la pantalla para emergencias

  • LED visible = sabes el estado de un vistazo

  • Compatible con Orbiter v1, v1.5 y v2

❌ Lo malo

  • Solo funciona con extrusores Orbiter

  • El extrusor completo cuesta 80-100€

  • Configuración algo más compleja que un sensor genérico

Test Final

1

Test del LED

Conecta con filamento cargado. ¿LED verde? ✅. Retira el filamento. ¿LED rojo? ✅. Si los colores no corresponden, revisa el cableado del cable verde.

2

Test de botones

Presiona el botón de descarga (cable amarillo). ¿Ejecuta UNLOAD_FILAMENT? ✅. Presiona el botón de carga. ¿Ejecuta LOAD_FILAMENT? ✅.

3

Test en impresión

Con LED verde, inicia impresión. A mitad, presiona el botón de descarga. ¿Pausa automáticamente? ✅. ¿Se descarga el filamento? ✅.

4

Test de recuperación completa

Inserta filamento nuevo. ¿El LED cambia a verde? ✅. Ejecuta RESUME desde la interfaz. ¿Continúa la impresión desde donde se quedó? ✅.


🔍 Troubleshooting Avanzado

Diagnóstico Rápido

Antes de tocar nada en la configuración, comprueba el estado visual en la interfaz:

1

Abre Fluidd o Mainsail

Ve a Miscellaneous → Filament Sensors.

2

Observa el estado en tiempo real

Inserta y retira filamento manualmente. El estado debe cambiar entre true y false. Si no cambia, hay un problema físico o de configuración.

3

Consulta por consola si necesitas más detalle

Problemas Frecuentes

❌ "Filament sensor not found"

El nombre del sensor en el comando no coincide con el de printer.cfg.

❌ Estado siempre "filament_detected = false" sin razón

En orden de probabilidad:

  1. Invierte la lógica del pin: switch_pin: !PA4

  2. Verifica la alimentación (¿llega tensión al sensor?)

  3. Comprueba que el GND está bien conectado

  4. Ejecuta FIRMWARE_RESTART

❌ El estado no cambia al insertar o retirar filamento
  1. Verifica que el pin en printer.cfg es el correcto

  2. Prueba combinaciones: PA4 → !PA4 → ^PA4 → ^!PA4

  3. Comprueba el montaje mecánico: ¿el sensor presiona bien el filamento?

  4. Si el filamento es muy fino o grueso, puede no activar el sensor

❌ Falsos positivos cada 2-3 minutos
  1. Sube event_delay a 10 segundos

  2. El sensor probablemente vibra con la máquina — monta un bracket más rígido

  3. Comprueba que el filamento no roza el sensor lateralmente

  4. Añade amortiguación (goma fina) entre el sensor y el chasis

❌ Detecta al inicio pero después deja de responder

El pin necesita pull-up. Añade ^ antes del valor:

Pull-up e inversión según tu placa

Vale igual para v1.0, v2.0 y cualquier switch o motion sensor. El manual de BTT pide ^ en ambas señales del v2.0, y en el v1.0 es imprescindible, pero algunas placas ya llevan pull-up físico en sus pines y entonces el ^ sobra o incluso estorba. Por eso no hay un valor universal: hay que probar en este orden (30 segundos por prueba con QUERY_FILAMENT_SENSOR):

Quédate con el primero que detecte bien inserción/extracción. Si ninguno funciona, el problema no es el modificador: revisa que el pin exista y esté libre en el pinout de tu placa (ej. en una Manta M8P V2 usa un endstop libre PF0–PF4; PF10 no es una entrada válida), alimentación (5V y GND) y cableado pin a pin.

Cómo testear un motion sensor

Los motion (v1.0, v2.0, Orthus, genéricos) solo evalúan mientras extruyen y con el sensor habilitado. Ver "not detected" en reposo o recién arrancado es NORMAL, no un fallo.

1

Confirma que está habilitado

Si sale enabled: false, actívalo (SET_FILAMENT_SENSOR SENSOR=tu_sensor ENABLE=1 o tu macro SFS_ENABLE). Si usas macros de BOOTDISABLE, el sensor nace apagado: es lo correcto, se enciende en START_PRINT.

2

QUERY → extruye → QUERY

Calienta el nozzle, ejecuta QUERY_FILAMENT_SENSOR, extruye 50mm lento (M83 + G1 E50 F300), ejecuta QUERY otra vez. El estado debe cambiar. Si no cambia con filamento moviéndose de verdad: cableado, pin o pull-up (sección anterior).

3

Ajusta detection_length a tu máquina

  • v2.0: empieza en 2.88 (mínimo), sube +1mm ante falsos positivos.

  • v1.0: empieza en 7 (los rodamientos necesitan más margen).

  • Bowden largo: la holgura del tubo genera falsos runouts con valores bajos — sube a 10-20mm.

4

Casos especiales

  • Bucle "Print already paused" al pausar manual con motion: añade CLEAR_PAUSE al inicio de tu laminador o START_PRINT.

  • Falsos positivos de golpe en un v2.0 que iba bien: polvo o restos en el encoder (sobre todo con PLA). Sopla el canal del sensor.


📈 Mejores Prácticas

Timing: Cuándo Activar y Desactivar

El error más común es tener los sensores activos durante el precalentamiento. El filamento frío, los micro-movimientos del extrusor y los cambios de temperatura generan falsos positivos que paran la impresión antes de que empiece.

La solución es simple: deshabilita en boot, habilita solo cuando el nozzle ya está caliente.

1

Deshabilita en boot

2

Activa en START_PRINT, después del calentamiento

3

Desactiva en END_PRINT

Integración con M600 (Cambio de Filamento)

M600 coordina la pausa limpia: retrae filamento, espera a que insertes el nuevo, y reanuda desde exactamente el mismo punto. Sin ella, una pausa simple deja el nozzle en medio de la pieza.

Referencia de Parámetros

filament_switch_sensor — Pulsador/Óptico

Detecta presencia/ausencia de filamento. Sin capacidad de detectar atascos.

Parámetro
Default
Rango típico
Para qué sirve

—

Pin (ej. PA4)

Pin de señal. Obligatorio. Usa !PA4 para invertir lógica, ^PA4 para pull-up

True

True / False

Pausa automáticamente al detectar falta de filamento

—

gcode

Comandos ejecutados al detectar falta de filamento (ej. M600)

—

gcode

Comandos ejecutados al reinsertar filamento

—

0.5 – 10s

Espera antes de procesar el evento. Súbelo si hay falsos positivos por vibración

—

0.01 – 1s

Tiempo entre detectar el problema y ejecutar la pausa


filament_motion_sensor — BTT SFS, Dyze Orthus, Genérico Motion

Detecta movimiento real del filamento. Cubre ausencia + atascos + flujo lento.

Parámetro
Default
Rango típico
Para qué sirve

—

Pin (ej. PA4)

Pin de señal. Obligatorio. Usa ! para invertir lógica, ^ para pull-up

7.0mm

2.88 – 15mm

Distancia mínima de filamento que debe moverse para registrar cambio. El parámetro más importante de este tipo de sensor — demasiado bajo = falsos positivos, demasiado alto = no detecta

—

nombre

Nombre del extrusor asociado (normalmente extruder). Obligatorio

True

True / False

Pausa automáticamente al detectar problema de flujo

—

gcode

Comandos ejecutados al detectar atasco o falta de filamento

—

gcode

Comandos ejecutados cuando el flujo se reanuda

—

0.5 – 10s

Espera antes de procesar el evento. Crítico en sensores de movimiento — demasiado bajo dispara falsas alarmas

—

0.01 – 1s

Tiempo entre detectar el problema y ejecutar la pausa

Diferencia clave entre los dos tipos: filament_switch_sensor no tiene detection_length ni extruder porque no mide movimiento — solo sabe si el filamento está o no está. filament_motion_sensor necesita saber de qué extrusor viene el movimiento para calcular correctamente la distancia.

Latencia total estimada: 1 – 3 segundos desde el problema hasta la máquina pausada (suma de event_delay + pause_delay + tiempo de reacción del firmware).


🎯 Consejos y Advertencias

  • < 20€: Sensor pulsador/óptico genérico — funciona, sin florituras

  • 20-40€: BTT SFS v2.0 — la mejor opción para la mayoría

  • > 60€: Dyze Orthus — solo para granjas o producción intensiva

  • Tienes Orbiter: Usa el integrado, no compres nada más

Síntomas:

  • La impresora pausa justo antes de empezar a imprimir

  • Ves filament_detected: false sin razón durante el calentamiento

Causa: el sensor estaba activo mientras el nozzle calentaba.

Solución:

  1. Añade [delayed_gcode SFS_BOOTDISABLE] para desactivar en boot

  2. Llama a SFS_ENABLE solo después de M109

  3. Llama a SFS_DISABLE en END_PRINT

Síntomas: falsos positivos cada 2-3 minutos, especialmente en impresoras rápidas o con camas volantes (bedslinger).

Soluciones en orden:

  1. event_delay: 10 — espera más antes de reaccionar

  2. Bracket muy rígido — evita el plástico flexible para montar el sensor

  3. Amortigua el punto de montaje con goma o espuma fina

  4. Alinea bien el filamento — no debe rozar lateralmente el sensor

Mecánico (pulsador)

  • Más barato

  • Aguanta mejor las vibraciones

  • La palanca se puede desgastar con el tiempo

Óptico

  • Sin desgaste mecánico

  • Mejor para filamentos abrasivos (fibra de carbono, etc.)

  • Puede acumular polvo — limpia el receptor cada meses

Sensor
Qué necesita
Cada cuánto

BTT SFS v2.0

Nada

—

BTT SFS v1.0

Lubrica rodamientos

Cada 3-6 meses

Pulsador/óptico

Revisa presión mecánica

Cada 3-6 meses

Dyze Orthus

Revisa cableado

Cada año

Señales de que algo va mal: detección inconsistente de repente, más falsos positivos que antes, ruido anormal al pasar filamento.

Antes de dormir mientras imprime:

1

Imprime una pieza de prueba (~1 hora)

2

A mitad de impresión, extrae el filamento manualmente

3

Evalúa el resultado

  • ¿La máquina pausó en menos de 3 segundos? ✅ Confiable

  • ¿Siguió imprimiendo sin pausar? ❌ Revisa configuración

4

Repite 3 veces

Si falla una vez de tres, no lo des por bueno. Revisa timing y parámetros antes de fiarte para impresiones largas sin supervisión.


🆘 Referencias

  • Documentación Klipper oficial: https://www.klipper3d.org/G-Codes#query_filament_sensor

  • BTT SFS v2.0 GitHub: https://github.com/bigtreetech/smart-filament-sensor

  • Dyze Orthus: https://www.dyze.ca/pages/products/orthus-filament-sensor

  • Orbiter sensor: https://orbiterprojects.com/orbiter-filament-sensor/


Última actualización: 2026-09-16 Autor: HAL (Technical Writer - 3Dwork.io)

Última actualización